

Балка 10
Балка 40 Ш1 - справочная информация

Технические условия, вес, размеры балки 40Ш1 ГОСТ 26020-83:
- Вес балки 40Ш1 в кг, 1 п/метра m = 96,1 кг
- Высота стальной балки широкополочной 40Ш1 h = 388,0 мм
- Ширина полки балки 40Ш1 b = 300,0 мм
- Толщина стенки двутавровой балки s = 9,5 мм
- Средняя толщина полки балки двутавровой t – 14,0 мм
Технические условия, вес, размеры балки 40Ш1 по СТО АСЧМ 20-93:
- Вес балки 40Ш1 СТО АСЧМ 20-93 в кг, 1 п/метра m = 88,6 кг
- Высота стальной балки 40Ш1 СТО АСЧМ 20-93 h = 383,0 мм
- Ширина полки балки 40Ш1 СТО АСЧМ 20-93 b = 299,0 мм
- Толщина стенки двутавровой балки s = 9,5 мм
- Средняя толщина полки балки двутавровой t – 12,5 мм
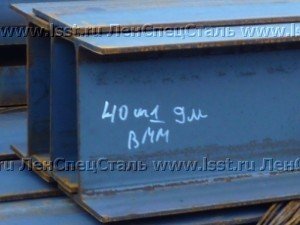
Балка двутавровая 40 Ш1 ГОСТ 26020-83, СТО АСЧМ 20-93
Широкополочная, с нормальной толщиной полки и грани, применяется в качестве несущих опор в пролетах больших размеров. Чаще применяется при строительстве зданий разнообразного назначения, может использоваться в машиностроении и металлургии. Для изготовления применяют строительные стали различных марок, низкоуглеродистые, некоторые марки балок могут изготавливаться из низколегированных марок сталей. Такие балки работают в кислотных средах или в условиях высоких температур. Низкоуглеродистые стали отлично варятся всеми существующими простыми методами – существенно снижается себестоимость монтажных и строительных работ.
Стали со средним содержанием углерода (минимум 0,26%, максимум 0,45%) необходимо сваривать специальной проволокой, имеющей низкое содержание углерода. Швы необходимо делать с разделением кромок, использовать невысокое значение тока сварки. Провар нужно делать неглубоким – уменьшается процентная доля основного металла в шве, повышается его прочность, минимизируется появление микротрещин. Предварительный прогрев металла до +300°С, высокотемпературный прогрев не рекомендуется, это может вызывать увеличение глубины провара и повышение в нем процентного содержания углерода.
Балка 12
Балка 14
Балка 16
Балка 18
Балка 20
Балка 20 Б1
Балка 20 К1
Балка 20 К2
Балка 20 Ш1
Балка 24
Балка 24М
Балка 25 Б1
Балка 25 Б2
Балка 25 К1
Балка 25 К2
Балка 25 К3
Балка 25 Ш1
Балка 25 Ш2
Балка 30 Б1
Балка 30 Б2
Балка 30 К1 09Г2С-12
Балка 30 К1 СТО АСЧМ 20-93
Балка 30 К2
Балка 30 К3 СТО АСЧМ 20-93
Балка 30 К4 СТО АСЧМ 20-93
Балка 30 Ш1
Балка 30 Ш2
Балка 30М
Балка 35 Б1
Балка 35 Б2
Балка 35 К1 СТО АСЧМ 20-93
Балка 35 К2 СТО АСЧМ 20-93
Балка 35 Ш1
Балка 35 Ш2
Балка 36М
Балка 40 Б1
Балка 40 Б2
Балка 40 К1
Балка 40 К2
Балка 40 К3 СТО АСЧМ 20-93
Балка 40 К4 СТО АСЧМ 20-93
Балка 40 К5 СТО АСЧМ 20-93
Балка 40 Ш1
Балка 40 Ш2 СТО АСЧМ 20-93
Балка 45
Балка 45 Б1
Балка 45 Б2
Балка 45 Ш1
Балка 45М
Балка 50 Б1
Балка 50 Б2
Балка 50 Ш1
Балка 50 Ш2
Балка 50 Ш3 СТО АСЧМ 20-93
Балка 50 Ш4 СТО АСЧМ 20-93
Балка 55 Б1 СТО АСЧМ 20-93
Балка 55 Б2 СТО АСЧМ 20-93
Балка 60 Б1
Балка 60 Б2 СТО АСЧМ 20-93